




为什么结构比控制器先知道
碰撞在驱动电流或位置环反应之前很久,就把冲击波灌进了铸件。螺栓固定在主轴箱上的 传感器正处于源头:GKG392 的 ±40 g 量程与 500 Hz 带宽能分辨碰撞真正产生的冲击瞬态, 同一三轴通道还能拾取刃通频率与刀具磨损的颤振特征。一颗传感器覆盖两项防护任务—— 而且不需要专有总线:标准 MODBUS RTU 直连 CNC、PLC 或工厂监测系统。
一次撞机可能报废工件、刀具,甚至主轴本身——而机床自身的保护只在接触发生之后才反应。 GKG392 三轴 MEMS 传感器螺栓固定于主轴箱与立柱,通过 RS485 / MODBUS RTU 向 CNC 或工厂监测系统持续输出 500 Hz 带宽的振动数据:高达 ±40 g 的碰撞瞬态即时捕获, 预警刀具断裂的颤振频谱在刀具失效之前就已留存。
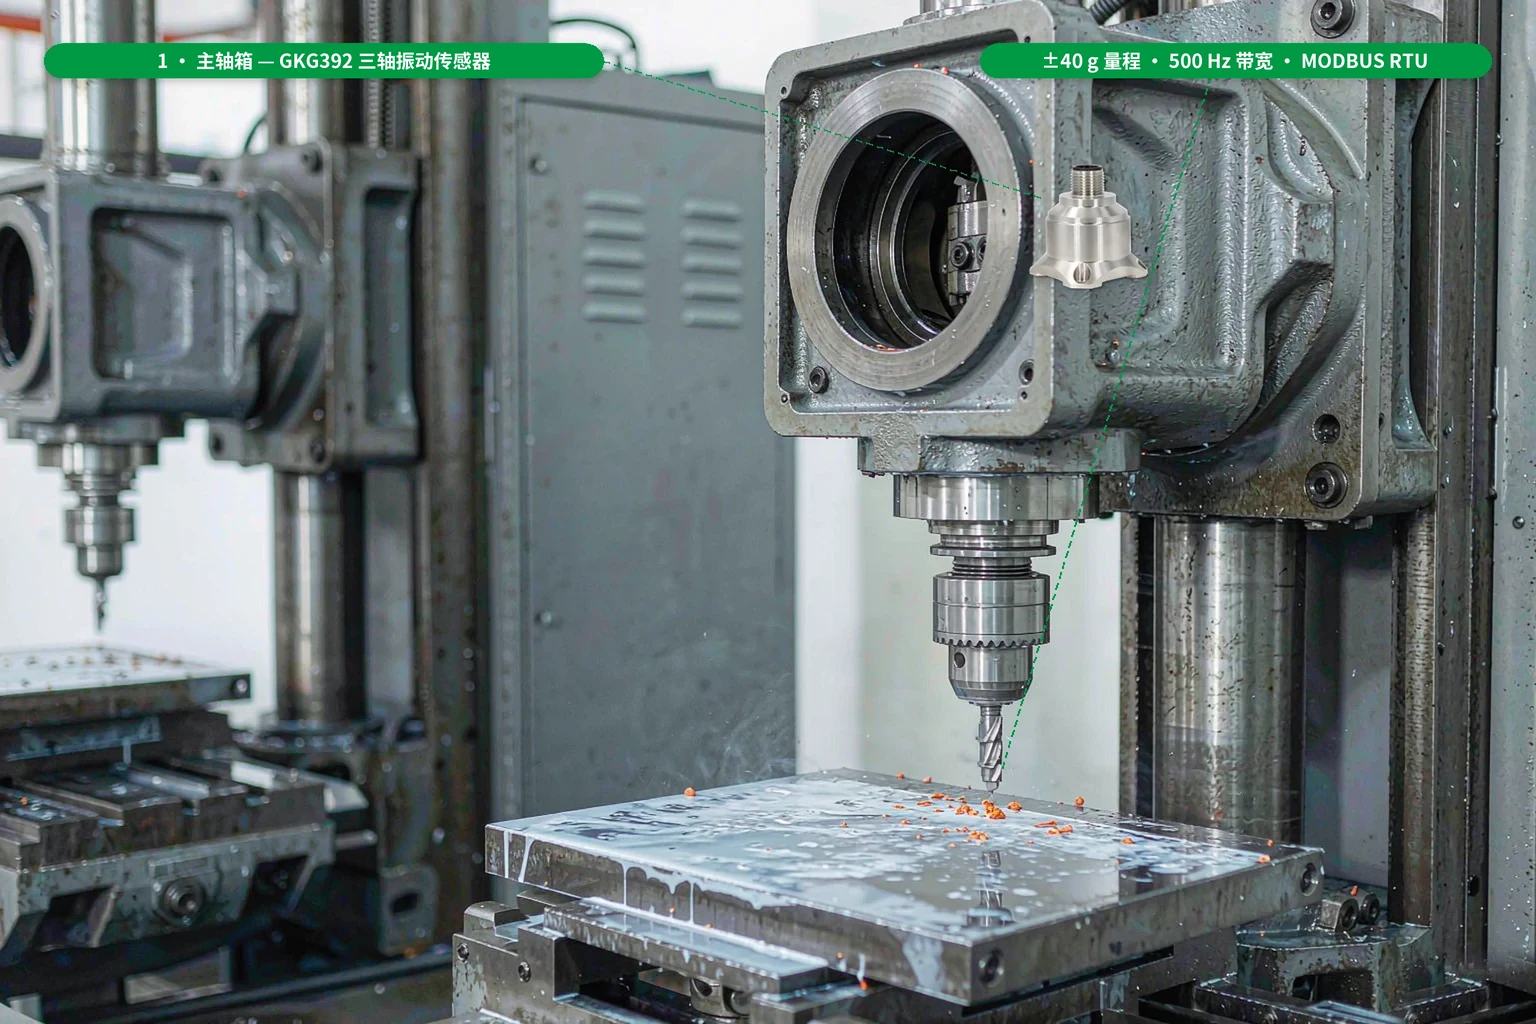
碰撞在驱动电流或位置环反应之前很久,就把冲击波灌进了铸件。螺栓固定在主轴箱上的 传感器正处于源头:GKG392 的 ±40 g 量程与 500 Hz 带宽能分辨碰撞真正产生的冲击瞬态, 同一三轴通道还能拾取刃通频率与刀具磨损的颤振特征。一颗传感器覆盖两项防护任务—— 而且不需要专有总线:标准 MODBUS RTU 直连 CNC、PLC 或工厂监测系统。
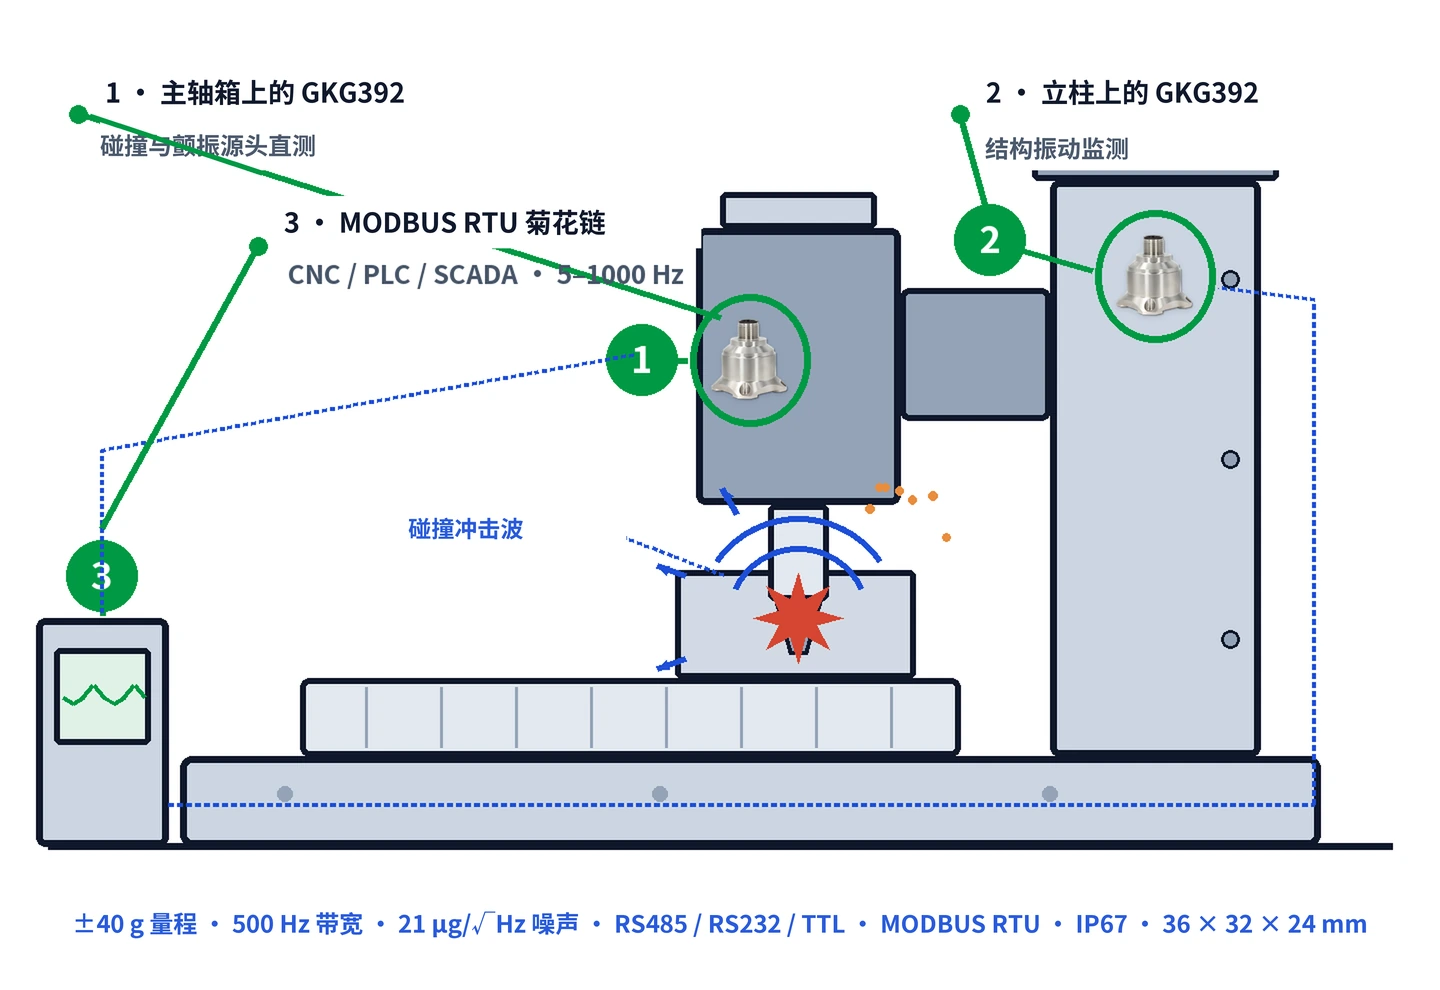 瑞惯 GKG392 · 主轴箱与立柱测点
三轴 MEMS 数字振动传感器,500 Hz 带宽、量程可配置至 ±40 g——磁吸底座与 多点 RS485 / MODBUS 组网,专为机床结构、主轴与刀具振动监测设计。

